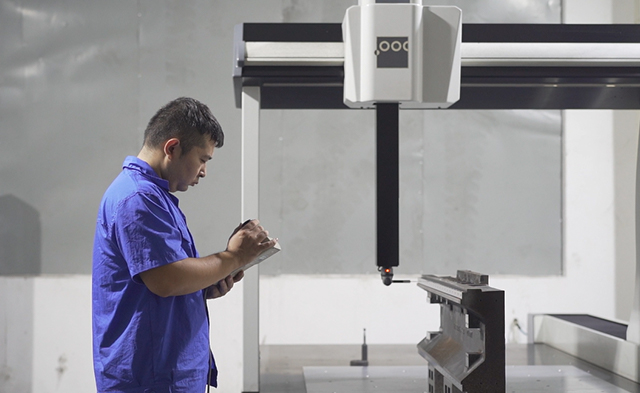
Vaihteiden ja akselien valmistus
Prosessi: materiaalin tarkastus → aihiosorvaus → karkea/viimeistelytyöstö (hionta/muovaus/hionta) → tarkkuushionta/hammaspyörän viimeistely → pintakäsittely → lopputarkastus. Ominaisuudet: Tarkka hammaspyöräkoneistus ja joustavat työstökeskukset tuottavat rutiininomaisesti ISO Grade 4 -tarkkuuden mukaisia vaihteistoja. Edut: usean toiminnon integrointi ja työkalujen ohjaus vähentävät profiilivirheitä ja lämpövääristymiä; joustavat linjat tukevat pienten erien ja monikohtaisia mukautettuja tilauksia.
Lämpökäsittely
Process type: Carburizing and quenching + tempering / Other surface hardening processes (selected according to product requirements). Laitteet ja ohjaus: Hyödyntämällä monivyöhykkeistä lämpötilan säätöä monikäyttöisille uuneille ja tiukkaa sammutusväliaineen hallintaa, se saavuttaa tasaiset hiiltyneet kerrokset ja säädettävän sammutuskovuuden. Indikaattorit ja laadunvarmistus: Pinnan kovuus, hiiletyssyvyys, ytimen sitkeys jne. on kaikki läpikäynyt kovuustestin ja metallografisen tarkastuksen ennen tehtaalta lähtöä, mikä varmistaa hampaan pinnan kulumiskestävyyden ja hampaan juuren väsymiskestävyyden. Etu: Erittäin vakaa lämpökäsittely parantaa merkittävästi vaihteiden kulutuskestävyyttä ja väsymisikää, mikä on ratkaiseva tekijä suurten ja raskaiden alennuslaitteiden pitkäaikaisessa luotettavassa toiminnassa.
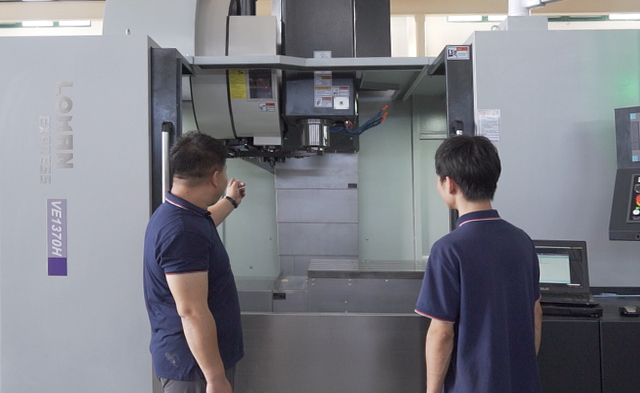
Vaihteiston kotelo ja suurten komponenttien työstö
Käsittelyprosessi sisältää valukappaleiden karkean työstön, CNC-karkean ja viimeistelyn jyrsinnän, tarkkuusporauksen ja kokoonpanon paikoitusreikien koneistuksen. Tärkeimmät kohdat: Erittäin jäykät työstökoneet ja kiinnitysrakenne takaavat kotelon tasaisuuden, koaksiaalisuuden ja asennustarkkuuden, vähentäen kokoonpanorasitusta ja parantaen toiminnan vakautta. Pintakäsittely: Kadonnut vaahtomuovivalu yhdistettynä tarkkuuskoneistukseen parantaa vaihteistokotelon pintakäsittelyä ja mittojen yhtenäisyyttä.
Lämpötasapaino, dynaaminen tasapaino ja melunhallinta
Ennen kokoonpanoa ja sen jälkeen jokainen pyörivä komponentti käy läpi roottorin dynaamisen tasapainotestin ja meluvärähtelyanalyysin. Optimoimalla hampaiden profiilin trimmausta, istuvuusvälystä ja voitelusuunnittelua, melu vaimentuu lähteellä ja voimansiirron tehokkuus paranee. Tulos: Varmista, ettei koko koneen käytön aikana synny epänormaalia tärinää tai melua, ja mukauta meluherkkiin sovelluksiin (kuten tuulivoima, tarkkuusvalmistus jne.).
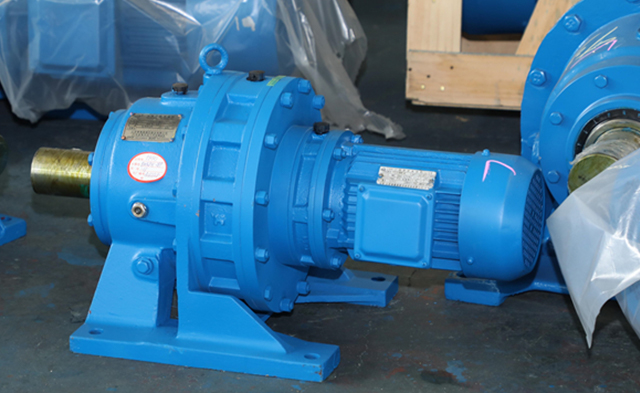
Kokoaminen ja tiivistys
Asennus suoritetaan vakiokäyttömenettelyjen (SOP) ja momentin/raon säädön mukaisesti; Keskeisissä liitoksissa on otettu käyttöön tiukat tiivistys- ja vuodonestotoimenpiteet. Komponenttien hallinta- ja kokoonpanon jäljitysjärjestelmä varmistaa, että osien lähde ja kunkin tuotteen kokoonpanoprosessi voidaan jäljittää.
Ota yhteyttä
-
Tehdasosoite
No. 10, Taiyao North Road, Yaowang Town, Taixing City, Jiangsun maakunta, Kiina
- Sähköposti
-
Puhelin
86-139 5115 9007
Tekijänoikeus © TAIXING REDUCER CO., LTD. Rights Reserved.
Kiinalainen teollisuusvaihteiston valmistaja Mukautettu nopeudenrajoittimen toimittaja